

 ProfiNet转CCLINK IEFB方案TX161网关助力锂电产线协议转换落地
电子说
描述
一、案例背景
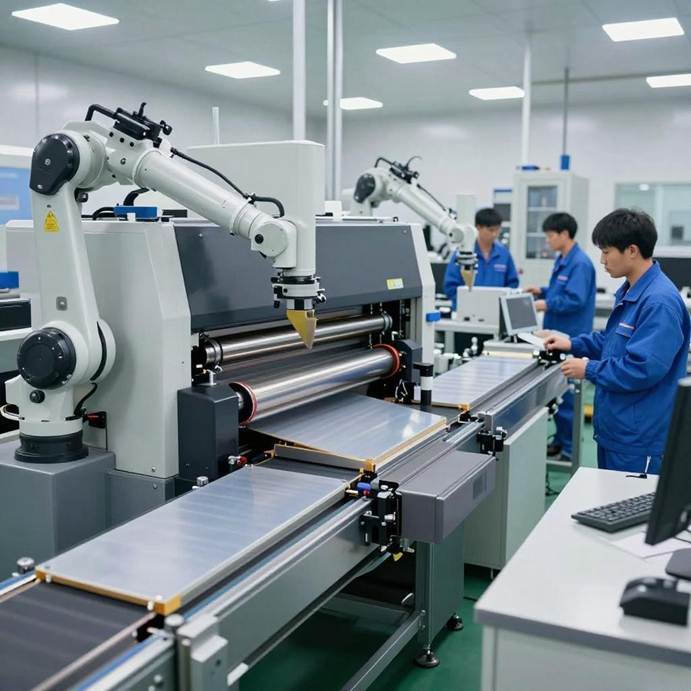
随着新能源锂电行业高速迭代,锂电生产工艺向高精度、高一致性、高稳定性方向快速升级,工业自动化与工业物联网技术已成为锂电池极片生产提质增效的核心支撑。锂电池极片成型是锂电生产的核心工序,极片的厚度均匀性、张力稳定性直接决定电池电芯的良品率与安全性能,对设备协同控制、数据传输实时性有着严苛要求,产线设备信号交互延迟需严格控制在5ms以内。
本次项目应用场景为新能源锂电池极片成型生产线,产线采用双主站异构控制架构,分属西门子、三菱两大工控体系,存在典型的总线协议不兼容问题。产线核心控制设备分为两套主站系统:西门子S7-1200 PLC作为ProfiNet总线主站,全权负责极片辊压单元的逻辑控制、压力调节、运行速度调控及单元安全联锁;三菱Q系列PLC作为CCLINK IEFB总线主站,专注管控前端涂布机张力控制系统,实现极片涂布过程的张力恒定调节。对应的现场从站设备分别为CCLINK IEFB协议的涂布机张力控制器、ProfiNet协议的辊压单元IO模块,两套控制系统独立运行,无直接数据交互通道。
在未改造前,产线两套控制系统处于完全独立的运行状态,形成严重的数据孤岛。涂布张力参数、辊压压力、运行速度等核心工艺参数无法实时联动匹配,仅依靠人工经验单独调试参数,极易出现极片厚薄不均、张力波动偏移、涂布褶皱等工艺缺陷,严重影响产品良品率。为彻底解决跨品牌PLC数据割裂、通讯延迟超标、工艺联动精度低等问题,产线引入塔讯TX161-RE-CCIE/PNS总线协议转换网关。该设备是集成协议转换、工业网关、智能网关、物联网网关与数据采集器功能于一体的核心工业设备,可作为双总线从站实现ProfiNet与CCLINK IEFB双向数据实时交互,完美满足新能源锂电产线≤5ms的高实时性控制需求,为极片成型工艺的精准联动提供核心技术支撑。
二、协议转换网关功能简介
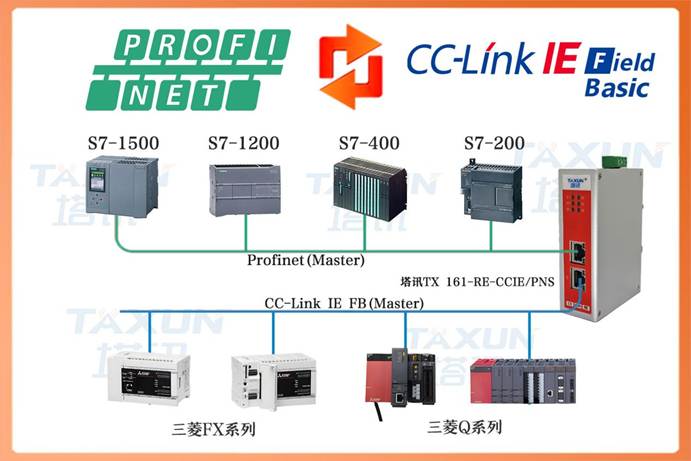
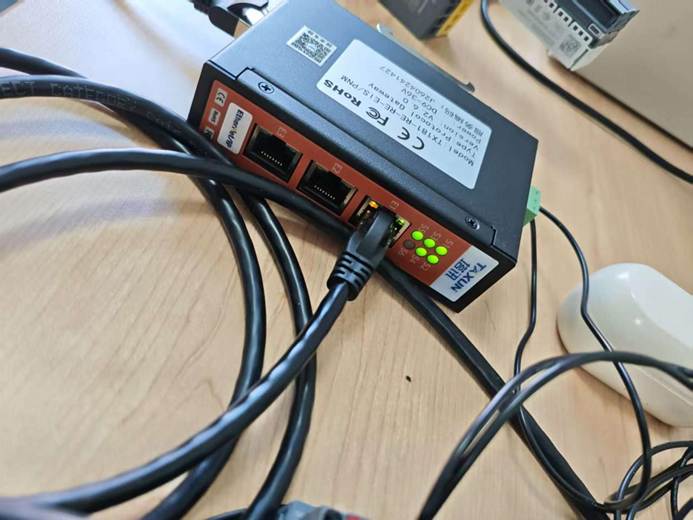
塔讯TX161-RE-CCIE/PNS是针对新能源锂电、精密制造等高端工况研发的高性能智能网关,属于工业级专用工业网关,专为解决多品牌PLC异构总线协议互通难题设计,同时具备物联网网关远程数据传输与数据采集器全域数据采集能力,是工业自动化与工业物联网体系中不可或缺的核心组网设备,核心功能如下:
1. 双总线双向协议转换:核心搭载高效协议转换芯片,支持ProfiNet、CCLINK IEFB两大工业总线双向透明转换,设备可同时作为ProfiNet从站、CCLINK IEFB从站接入双总线网络,无需改动原有PLC程序架构,即可实现西门子、三菱双主站的数据互通。
2. 高速实时数据交互:支持毫秒级数据刷新,最小通讯延迟≤3ms,完全满足锂电池极片成型产线≤5ms的高实时性工艺要求,可实现张力参数、辊压压力、运行速度等核心工艺数据的同步传输,保障设备联动精度。
3. 高精度数据采集与预处理:内置高性能数据采集器模块,可实时采集涂布张力、辊压压力、设备运行速度、故障代码、总线状态等全维度现场数据,同时支持数据滤波、异常过滤等预处理功能,规避工业现场信号干扰导致的数据偏差。
4. 自定义数据映射配置:支持用户自主配置双向数据映射区间,可灵活定义三菱PLC上传张力数据、西门子PLC下发辊压控制指令的传输通道,适配不同工艺参数的联动控制逻辑,适配锂电产线柔性化生产需求。
5. 工业级稳定防护与远程运维:作为专业物联网网关,支持现场数据上传至云端或上位组态系统,实现产线数据可视化监测、追溯与远程运维;同时具备防尘、抗电磁干扰、耐高低温的工业级特性,适配锂电车间洁净、高频连续运行的严苛工况。
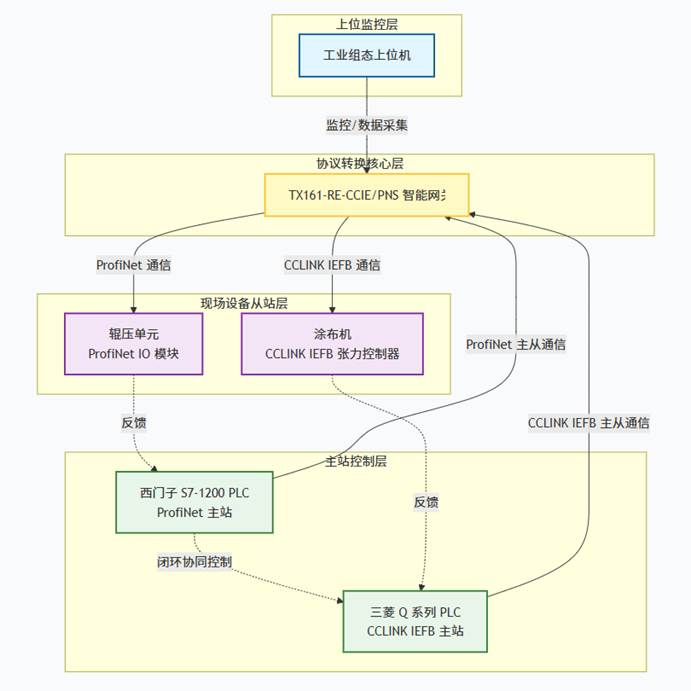
三、系统结构拓扑图
四、项目痛点与难点
在未部署工业网关进行协议转换改造前,该锂电池极片成型产线因双品牌PLC总线不兼容,存在诸多制约生产质量与自动化升级的痛点,严重影响产线工业自动化运行效率与工业物联网数字化建设,具体问题如下:
1. 总线协议异构,设备数据完全割裂:西门子ProfiNet与三菱CCLINK IEFB两大总线协议相互独立、无法兼容,S7-1200与三菱Q系列双主站PLC无通讯通道,涂布张力系统与辊压系统各自独立运行,工艺参数无法联动同步,形成严重的设备数据孤岛。
2. 人工调试误差大,产品良率偏低:因无自动数据联动机制,生产过程中需人工分别调节涂布张力、辊压压力与速度参数,人工调试存在滞后性与主观性误差,极易造成极片厚度不均匀、边缘褶皱、张力漂移等工艺缺陷,产品不良率居高不下。
3. 传统通讯延迟超标,不满足工艺要求:早期少量信号对接采用硬接线IO传输,信号延迟波动大,普遍超过5ms,无法匹配锂电极片成型高精度、高实时性的联动需求,高频连续生产工况下极易出现工艺偏差累积。
4. 无系统化数据采集能力:产线未配置数据采集器与物联网网关,无法自动采集、存储、上传张力、压力、速度等核心工艺数据,生产数据无法追溯,故障只能事后排查,无法实现工艺优化与预判性运维。
5. 产线扩展性差,运维成本高:硬接线布线繁杂、线路易老化,后期工艺升级、参数优化需人工重新接线调试,停机时间长、运维效率低,无法适配新能源锂电产线快速迭代的柔性生产需求。
五、整体解决方案
针对产线现存的通讯壁垒、工艺脱节、数据缺失、精度不足等核心问题,项目以TX161-RE-CCIE/PNS智能网关为核心,依托协议转换技术搭建标准化高速总线通讯体系,打通双主站设备数据交互通道,构建集自动控制、数据采集、实时联动、数字化监测于一体的工业自动化与工业物联网解决方案,具体方案如下:
1. 搭建双总线互通链路:利用工业网关双从站特性,分别接入ProfiNet与CCLINK IEFB总线网络,实现两大异构总线协议的无缝解析与双向透传,彻底解决西门子、三菱跨品牌PLC数据孤岛问题,实现两套控制系统的协同联动。
2. 构建工艺闭环联动控制:通过网关自定义数据映射功能,建立标准化数据交互机制。正向链路:西门子S7-1200 PLC将辊压压力、运行速度等控制指令,经ProfiNet总线下发至网关,转换为CCLINK IEFB协议数据传输至三菱Q系列PLC,实现辊压工艺联动涂布张力调节;反向链路:三菱PLC实时上传涂布机张力参数、设备状态数据,经网关转换为ProfiNet协议回传至西门子PLC,实现工艺参数闭环修正。
3. 全域数据采集与数字化监测:依托网关内置数据采集器,实时采集极片成型全工序核心工艺数据,通过物联网网关上传至上位监控系统,实现生产数据可视化、工艺可追溯、故障可预警,助力产线数字化升级。
4. 总线通讯替代传统硬接线:全程采用工业总线通讯替代IO硬接线,彻底解决信号延迟超标、布线繁琐、误差较大的问题,将系统整体通讯延迟稳定控制在5ms以内,满足锂电高端工艺生产标准。
5. 预留柔性升级空间:网关支持在线参数修改、数据映射调整,无需改动硬件线路,可快速适配后续极片工艺迭代、产线提速、新增设备等升级需求,提升产线自动化柔性生产能力。
六、详细实施配置过程
本次项目实施严格遵循工业自动化标准化调试流程,采用不停机分步改造模式,最大程度降低对生产的影响,整体分为硬件部署、参数配置、数据映射、程序适配、联调试运行五大步骤,具体实施过程如下:
1. 硬件布线与设备安装:将TX161智能网关固定安装于产线控制柜专用导轨,完成接地、屏蔽防护处理,适配锂电车间洁净生产环境。分别敷设工业总线线缆,将网关ProfiNet端口对接西门子S7-1200 PLC与辊压IO模块,CCLINK IEFB端口对接三菱Q系列PLC与涂布机张力控制器,检查终端电阻、线路屏蔽层,杜绝信号干扰问题。
2. 网关基础参数配置:调试电脑接入网关配置界面,分别设置ProfiNet与CCLINK IEFB双网段独立IP,规避网络冲突。导入对应总线协议配置文件,完成底层协议适配,将总线数据刷新周期设置为3ms,确保整体通讯延迟≤5ms,匹配工艺实时性要求。同时开启数据采集、异常报警、断线保护等基础功能。
3. 双向工艺数据映射配置:结合极片成型联动工艺逻辑,配置双向数据映射表。反向映射(三菱→西门子):将涂布实时张力、张力上下限、设备运行状态、故障代码等参数映射至西门子PLC数据存储区;正向映射(西门子→三菱):将辊压运行速度、辊压压力、启停控制、工艺复位等指令参数,映射至三菱PLC控制寄存器,实现工艺参数精准同步。
4. 双主站PLC程序适配优化:分别对西门子S7-1200、三菱Q系列PLC程序进行优化升级,取消原有手动参数调节逻辑,新增总线数据交互程序段,增加通讯心跳检测、数据异常过滤、断线安全停机联锁逻辑,保障通讯异常时设备安全运行,杜绝工艺批量不良问题。
5. 分步联调与稳定性测试:首先开展单总线通讯测试,分别验证两条总线通讯通畅性,排查数据丢包、延迟波动问题;随后进行整机联动调试,模拟量产工况,校准张力与辊压参数联动精度,优化数据映射偏移量;最后进行72小时连续满载试运行,监测网关运行状态、数据传输稳定性与工艺成型效果,确保系统长期稳定运行。
七、实施前后效果对比与应用成效
通过部署智能网关完成协议转换升级后,该锂电池极片成型产线彻底解决了跨品牌PLC通讯壁垒问题,依托工业物联网与工业自动化技术实现工艺精准联动,生产稳定性、产品良率、数字化水平均得到大幅提升,实施前后效果对比如下:
1. 通讯性能对比:改造前硬接线通讯延迟5-15ms,信号波动大,无固定传输周期,无法满足工艺要求;改造后总线通讯延迟稳定≤3ms,数据传输零丢包、零失真,完全符合极片成型≤5ms的高实时性生产标准。
2. 工艺质量对比:改造前依靠人工调参,极片厚度偏差大、褶皱瑕疵频发,产品不良率偏高;改造后张力与辊压工艺全自动联动匹配,极片厚度均匀性大幅提升,产品不良率下降35%以上,工艺一致性全面达标。
3. 数据管控对比:改造前无数据采集器与物联网网关,生产数据无法采集追溯,工艺问题难以定位;改造后实现全工序工艺数据实时采集、上传、存储,支持工艺追溯、数据分析与参数优化,数字化管控能力全面升级。
4. 运维效率对比:改造前硬接线布线杂乱,故障排查难度大、运维成本高;改造后总线通讯结构简洁,故障定位精准,设备运维效率提升50%,有效减少产线停机时间。
5. 自动化水平对比:改造前产线半自动运行,依赖人工干预;改造后实现全流程自动联动控制,无需人工频繁调参,产线自动化程度显著提升,适配新能源产线规模化、智能化生产需求。
八、项目总结
本次新能源锂电池极片成型产线改造项目,依托TX161-RE-CCIE/PNS工业网关的核心协议转换能力,成功打通西门子ProfiNet与三菱CCLINK IEFB异构总线协议通讯壁垒,实现S7-1200与三菱Q系列双主站PLC的高速数据互通,彻底解决了产线数据割裂、工艺联动滞后、人工误差大等行业痛点。项目充分发挥智能网关与数据采集器的核心优势,通过物联网网关构建完善的工业物联网数据体系,全面提升产线工业自动化控制精度与数字化运维水平。
项目落地后,不仅将产线通讯延迟稳定控制在工艺标准内,实现涂布张力与辊压工序的毫秒级精准联动,大幅提升锂电池极片成型质量与生产良率,还简化了现场布线结构、降低了设备运维成本与停机损失。同时,网关优异的适配性与可拓展性,为产线后续工艺迭代、设备升级、智能工厂建设预留了充足的改造空间。
该案例为新能源锂电行业多品牌异构PLC产线的通讯改造、自动化升级、数字化落地提供了成熟、高效的实施方案,通用性与实用性极强,可广泛应用于锂电池涂布、辊压、分切、卷绕等核心工序的多协议设备互联互通改造,具备极高的行业推广价值。
(相关技术交流咨询售后请与王工留言)
审核编辑 黄宇
-
EtherNet/IP转CC-Link IEFB协议转换|塔讯TX161解决锂电PACK产线数据孤岛2026-08-03 1573
-
ProfiNet转CCLINK IEFB协议转换解决锂电PACK新旧产线数据互通难题2026-06-05 296
-
ProfiNet转CCLINK IEFB网关应用案例解析汽车产线协议转换方案2026-06-03 811
-
谁懂啊!汽车产线的安全光栅,靠耐达讯自动化CClink IE转Profinet网关实现了“无障碍沟通”2026-03-05 1310
-
耐达讯自动化Profinet转Devicenet网关:汽车制造产线的“协议桥梁”2026-02-03 559
-
PROFINET转CCLINK协议转换网关:驱动风电控制系统无缝融合2025-11-26 769
-
ProfiNet 转 Ethernet/IP 网关解决方案:破解头部电池企业S7-1215C与M-20iA机器人通信壁垒2025-08-28 1349
-
工业设备「沟通不畅」别慌!PROFINET与CCLINK IE扫码联动有妙招2025-06-06 414
-
温控器界“躺平”太久?CCLINK IE转PROFINET直接让它支楞起来2025-06-04 487
-
Profinet转CClink协议转化网关2024-07-22 1303
-
通讯协议转换Modbus转Profinet网关2024-06-13 1802
-
Profinet转RS232网关与固定式条码枪的应用2024-01-11 1787
-
从Profinet到CCLink:工业通信协议的转换实践2023-12-15 1107
-
CCLINK IEFB转Profinet协议网关连接1200和三菱FX5U的通讯方法2023-10-31 1899
全部0条评论
快来发表一下你的评论吧 !
