

博尔森BRSEN磁致伸缩位移传感器完整制作流程
描述
整体流程:物料入厂检验 → 测杆组件装配 → 波导丝与传感线圈装配 → 电子仓电路板组装焊接 → 总装激光焊接密封 → 多维度标定校准 → 环境可靠性全检 → 老化测试、标识包装出库
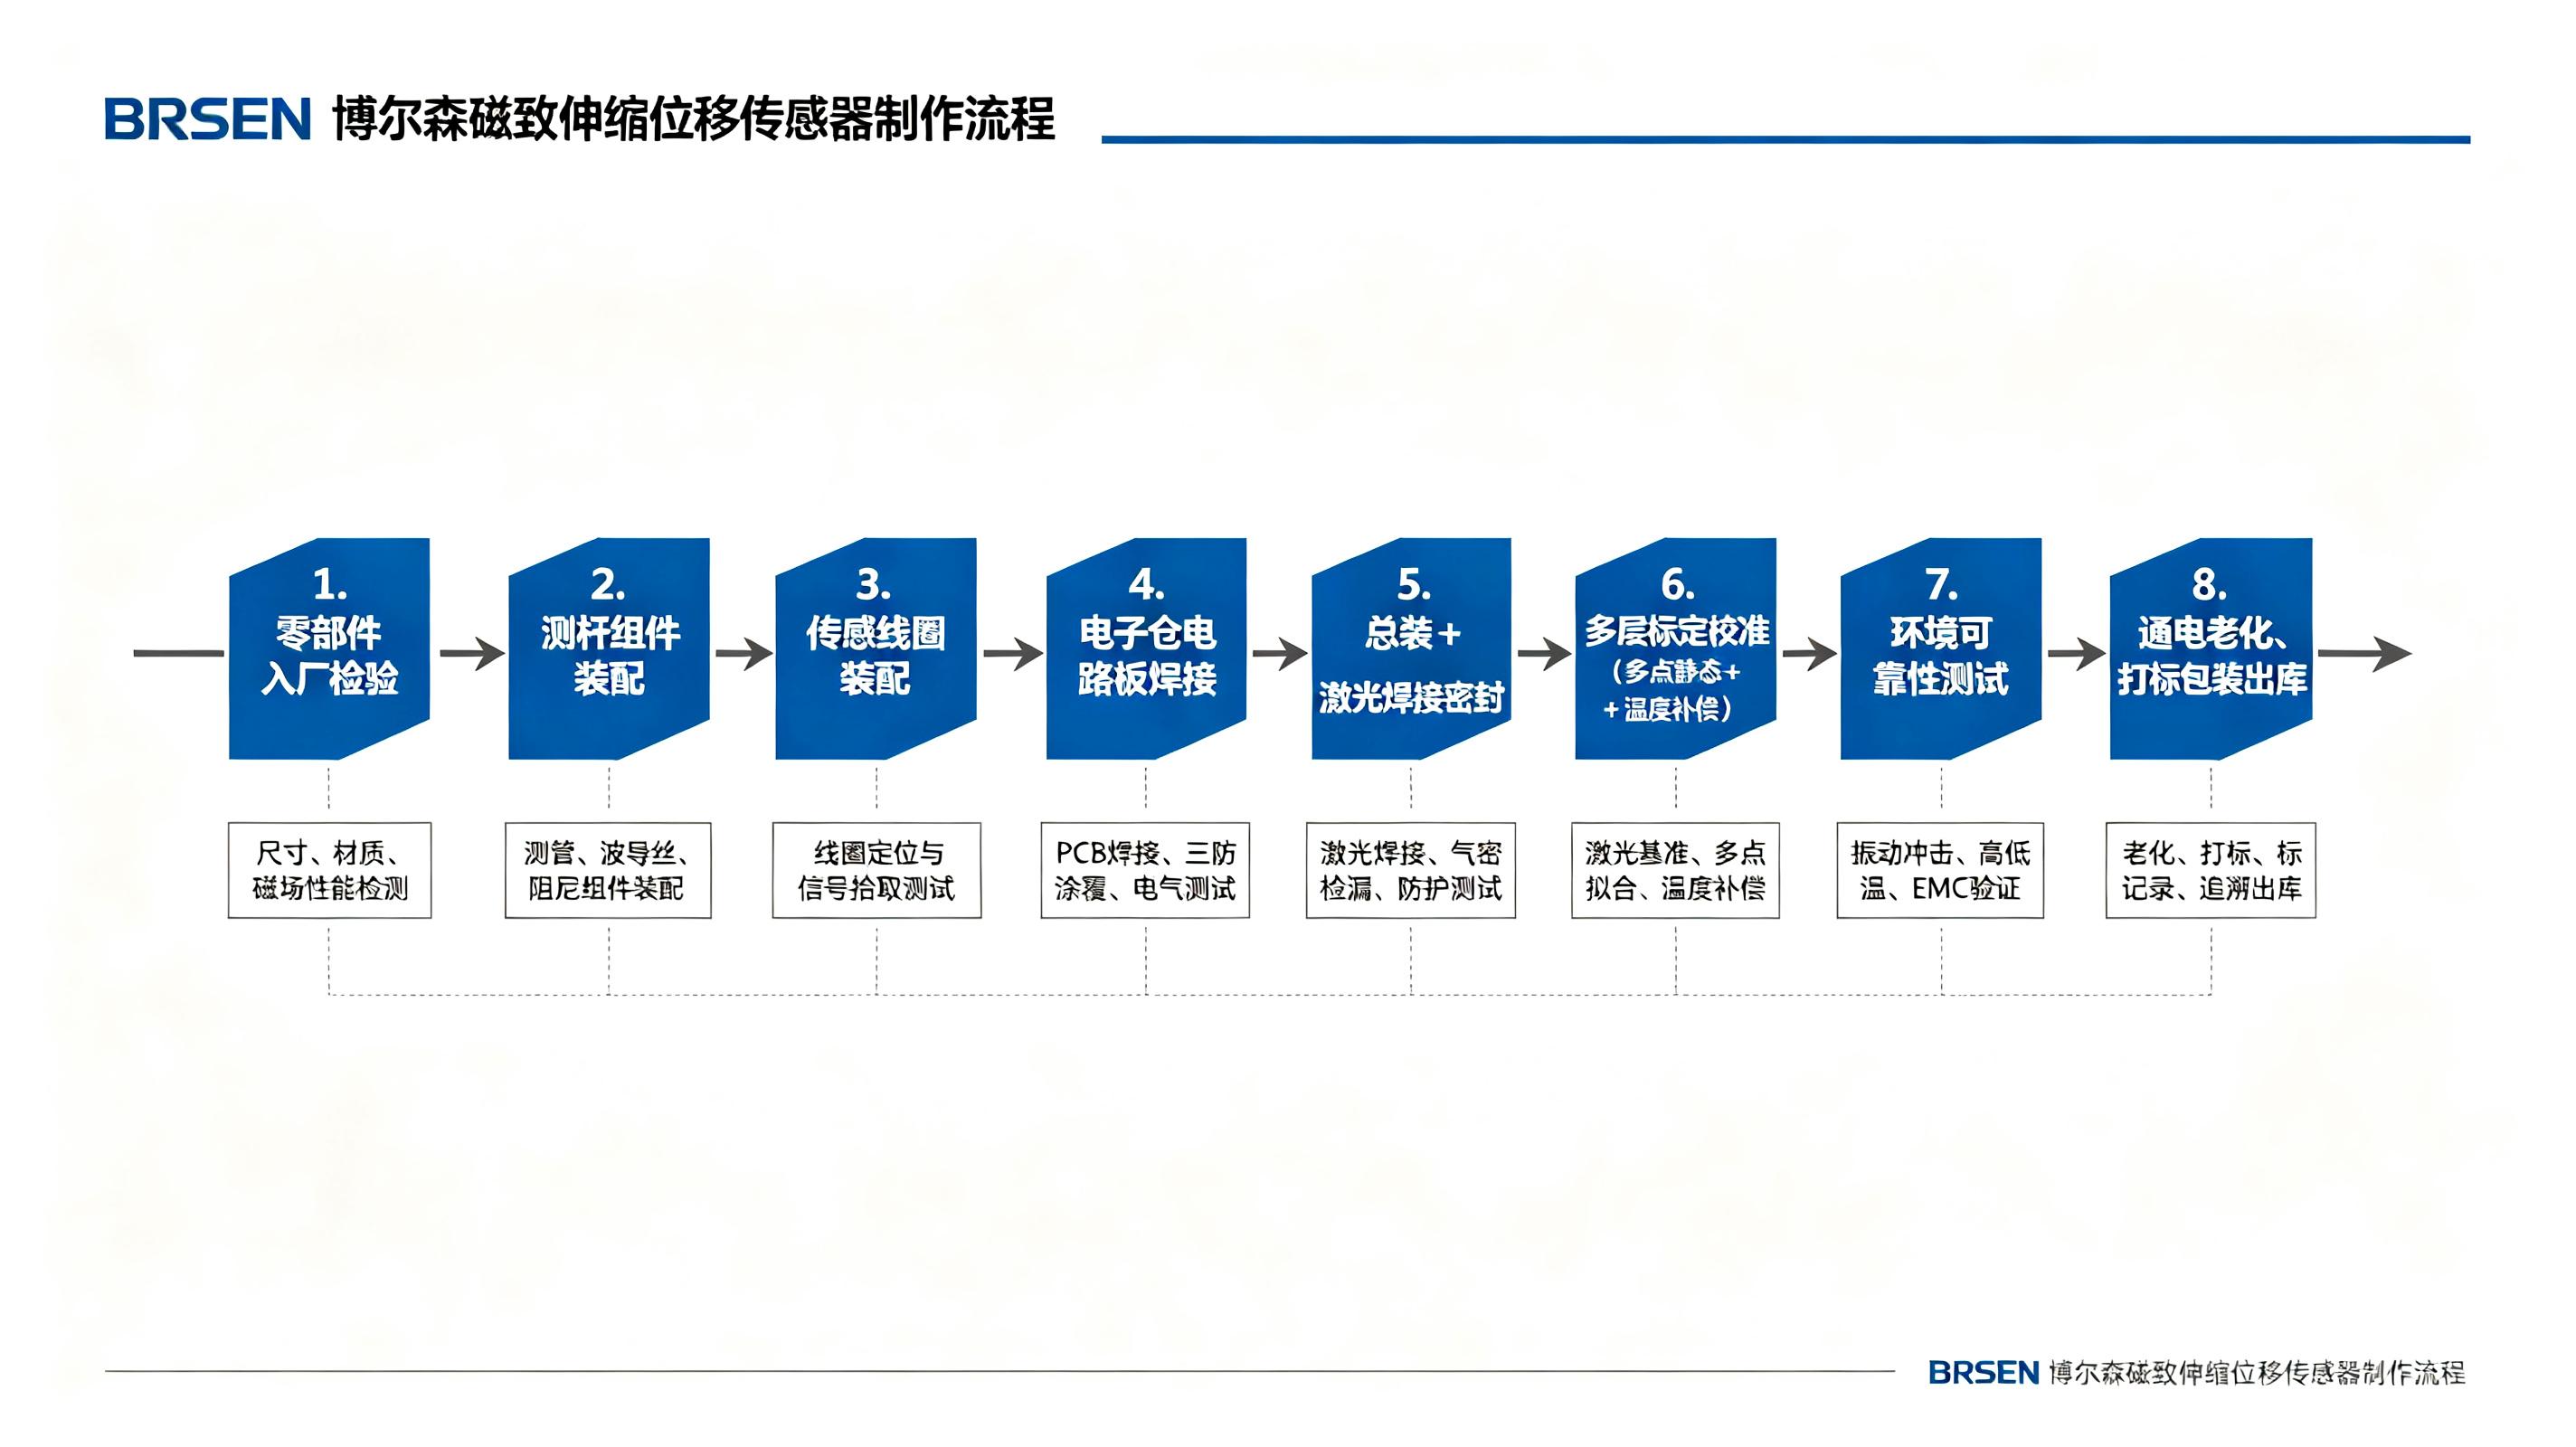
工序1:元器件与零部件入厂检验
不锈钢耐压管、波导丝、检测线圈、主控电路板、航空插头、永磁磁环、密封件全部来料检测。 金属管件做尺寸、耐压探伤;波导丝检验材质、弹性、磁致伸缩性能;电路板做通电初测;磁环检测磁场强度与一致性。不合格物料直接拦截,不流入产线。
工序2:测杆组件预处理与装配
不锈钢耐压测管切割至对应量程长度,管内做清洁去毛刺,内部装入阻尼吸波组件,波导丝精准定张力装配,波导丝两端安装阻尼弹簧,控制恒定拉力,消除应力带来声速偏差。 油缸内置型传感器,同步完成密封沟槽、O型圈、挡圈预装,满足16‑21MPa高压油缸耐压要求。
工序3:传感检测线圈装配
将检测线圈精准定位至电子仓连接端,波导丝穿入线圈中心,保证同轴度;完成线圈引线焊接。线圈是拾取扭转波微弱信号的核心,同轴度偏差会直接降低信噪比,造成信号跳变。装配完成后做导通、绝缘电阻测试。
工序4:电子仓电路板组装焊接
主控PCB板贴片焊接,集成脉冲激励电路、信号放大滤波、MCU处理单元、测温芯片。完成模拟量4‑20mA / CANopen / Modbus输出电路调试。 电路板做三防涂覆处理,防潮、耐盐雾,适配油田、焚烧炉、高炉等恶劣工况。电路板与检测线圈引线可靠焊接,装入铝合金电子仓壳体。
工序5:整机总装与激光焊接密封
将测杆组件与电子仓壳体精密对接,激光焊接全密封,实现IP68防护等级。焊接完成做气密检漏,杜绝渗水渗油。 油缸内置MH系列传感器,严格管控焊接强度,满足油缸内部长期高压冲击。装配航空插头或者屏蔽铠装引出电缆。
工序6:标定校准(核心工序,四层标定)
- 全量程多点静态标定:伺服滑台+激光干涉仪基准,0‑100%量程取10‑20个点位,采集位移‑输出数据,多项式拟合非线性补偿参数写入传感器内部EEPROM,实现线性度≤0.04%FS。
- 宽温域温度补偿标定(高端定制款):高低温箱内‑40℃~+85℃多温度梯度多点标定,生成温度补偿模型写入固件,抑制波导丝温漂。炉排油缸、泥炮机、寒区抽油机产品强制执行。
- 输出信号校准:校准4‑20mA、总线输出,保证零点、满量程输出准确。
- 动态抽样标定:抽样做高速往复、冲击振动测试,验证动态响应性能。
普通经济型产品仅执行两点标定;博尔森工业油缸内置产品全部执行多点标定流程。
工序7:环境可靠性全项检测
每台传感器通电功能检测;批次抽样开展型式试验:振动冲击测试、高低温循环、EMC电磁干扰测试、耐压压力测试、防水防尘测试。 模拟高炉炉前、垃圾焚烧炉排、油田野外、深海高压工况,筛选早期潜在故障。
工序8:通电老化、打标、检验出库
整机48小时通电老化,模拟长期连续运行。 激光打标型号、量程、序列号、参数;生成对应原始标定记录,支持计量溯源。配套磁环、密封件、说明书装箱,检验合格入库出库。
-
博尔森磁致伸缩传感器的技术本质与标定必要性2026-08-11 186
-
博尔森GBM磁致伸缩位移传感器安装指导2026-07-14 294
-
博尔森磁致伸缩位移传感器在塑料与橡胶行业中的应用2026-07-03 361
-
博尔森磁致伸缩位移传感器林木与木材加工行业应用2026-07-02 208
-
博尔森磁致伸缩位移传感器农业机械领域应用2026-07-01 321
-
博尔森磁致伸缩位移传感器智能化升级2026-06-16 301
-
博尔森嵌入式磁致伸缩位移传感器芯体2026-06-10 516
-
博尔森GB系列磁致伸缩位移传感器安装手册2026-04-03 734
-
博尔森磁致伸缩位移传感器-在对中油缸上的专业应用2026-03-26 530
全部0条评论
快来发表一下你的评论吧 !
