

Fakra连接器装完听到“咔嗒”就以为好了?锁扣到位不等于压接到位,这两个“到位”之间差了三条返工线
描述
在近期的车载射频线束自动化组装线良率排查中,德索的现场工艺工程师团队截获了一批极其隐蔽的Fakra连接器装配失效案例。产线操作员在将压接好的同轴线缆组件推入Fakra塑壳时,只要听到清脆的“咔嗒”声,便习惯性地认为装配已经完美到位。然而,在随后的高频网络分析仪全检和端子拉拔力抽检中,这批听似“达标”的组件却接连暴露出信号衰减剧烈与内部线缆脱落的致命问题。
这一现象在汽车射频线束加工中屡见不鲜,很多新手技术人员往往混淆了外部塑壳的“锁扣到位”与内部金属接头的“压接/装配到位”这两个截然不同的物理概念。这看似微弱的声音错觉,实际上掩盖了内部同轴结构的微观位移,直接导致大量组件在整车振动测试或路测阶段批量失效,甚至让产线面临大面积返工的灾难。
一、问题现象分析
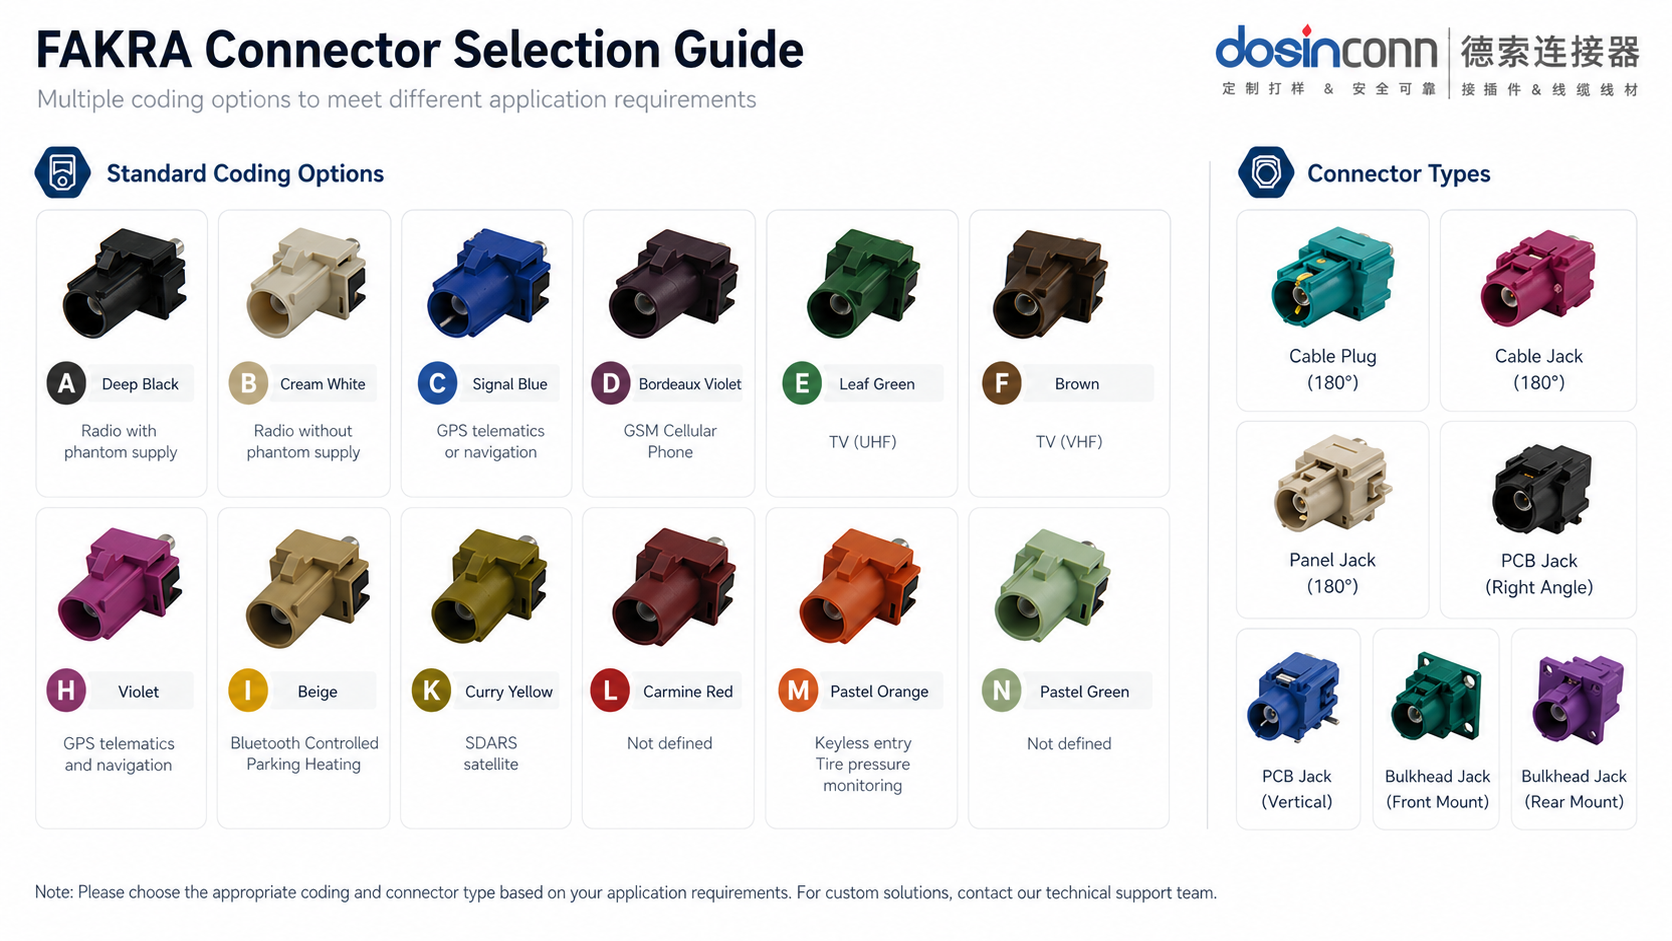
在Fakra连接器的标准化生产中,操作员通常依靠听觉和手感来判断装配进度。当带有金属SMB接头的线缆被推入Fakra塑料护套时,塑壳内部的倒刺或卡舌会弹起并扣住金属外壳,发出“咔嗒”声。
现场排障发现,很多产生信号劣化的不良品,其外部塑壳确实已经锁紧,但内部的中心插针并未完全推入绝缘介质的预定深度,或者外层屏蔽网的压接套管(Ferrule)存在压接不到位引发的金属毛刺卡滞。此时,外部的“咔嗒”声仅仅代表了塑料件之间的初步咬合,而内部真正的射频电磁传输界面却留下了致命的空气间隙或结构畸变。
二、技术原理拆解
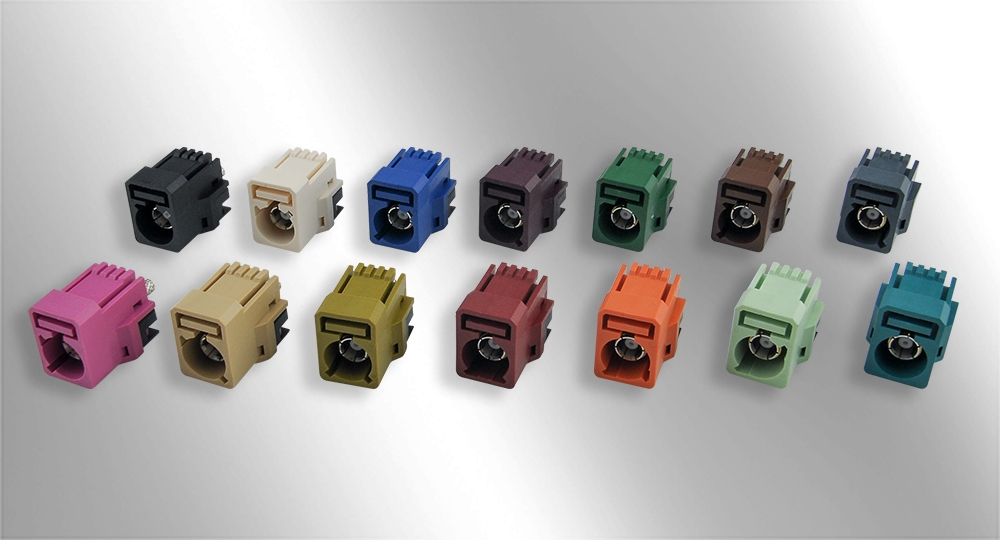
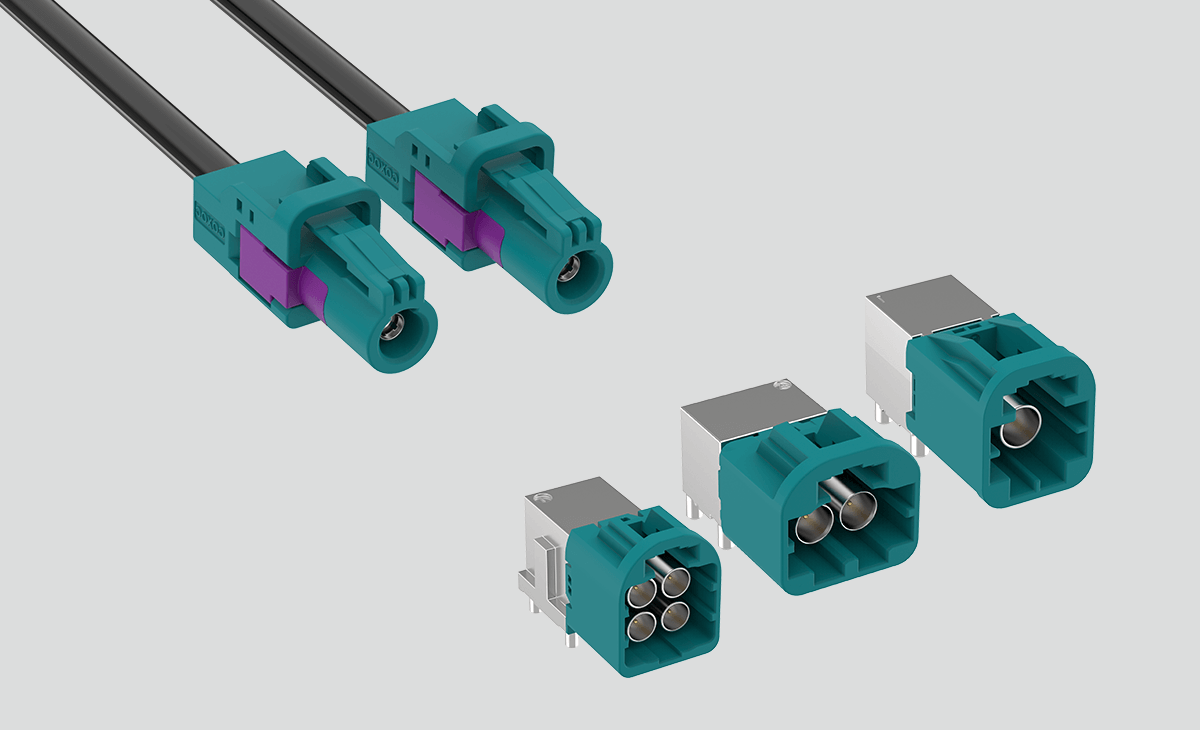
从结构设计来看,Fakra连接器实际上是一个“壳中壳”的复合结构:外部是承担机械锁紧与防错位(Keying)功能的彩色塑料护套,内部则是真正负责高频信号传输的SMB型射频同轴连接器。
从机械装配原理分析,塑壳发出“咔嗒”声,仅仅意味着塑壳主锁(Primary Lock)跨过了金属接头外壳的卡槽。但这绝不代表内部的中心插针已经达到了标准的插入深度(Pin Depth)。如果在此前的压接工序中,由于剥线尺寸偏差,导致中心导体压接位置偏后,或者绝缘层未完全剥离到位,整个内部金属组件在推入塑壳时就会被提前卡住。
从电磁场理论来看,射频同轴连接器高度依赖于内外导体之间精确的同轴度与介质分布来维持50Ω的特征阻抗。一旦内部金属SMB接头没有“到位”,微小的轴向位移会在对接界面处形成非预期的空气隙,直接破坏局部介质的均匀性,引发强烈的电磁波反射。
三、性能影响分析
将“锁扣到位”误认为“压接到位”,会对车载射频链路的电气与机械性能造成系统性的破坏。
首先是电气指标的全面恶化。未完全到位的中心插针会导致接触面积大幅缩减,接触电阻异常升高。在高频交变信号下,这种微观间隙会激起严重的阻抗失配,导致VSWR驻波比急剧恶化,插入损耗也会随之增加,直接引发车载信息娱乐系统(IVI)或高级驾驶辅助系统(ADAS)的画面卡顿与数据丢包。
其次是机械可靠性的崩塌。如果内部金属件未被塑壳的二次锁扣(TPA)真正固定,在车载环境严苛的温震循环与随机振动下,内部线缆会发生微观退移(Back-out)。这不仅会导致间歇性的断路故障,最终还会引发线缆从连接器中彻底拉脱。
️ 四、工程应用建议
为了在生产一线彻底根除“听声辨位”带来的质量隐患,线束加工与组装工艺必须引入严谨的防呆机制与物理验证。
第一,引入推拉力验证机制(Push-Pull Test)。在手工推入或自动化装配后,绝不能仅凭“咔嗒”声放行,必须强制执行一个标准拉力的回拉动作,以物理方式确认内部金属接头已经被塑壳倒刺牢牢锁死。
第二,严格控制前端压接工艺。建立严密的压接高度(CH)与压接宽度(CW)测量标准,定期进行端子切片(Cross-section)分析,确保中心插针和外部套管的机械压接绝对紧密,消除因压接变形导致的入壳卡滞。
第三,增加视觉检测(AOI)与深度规测量。利用高精度探针或机器视觉设备,从对接端面测量中心插针的退针余量(Pin Depth),确保每一次装配都在射频电气设计的容差范围内。
五、技术总结升华
车载射频连接器的装配,本质上是一场在微米级公差内同时兼顾机械锁固与电磁连续性的精密工程。一声清脆的“咔嗒”只能证明塑料件的妥协,却无法掩盖射频微波在错位界面上遭遇的阻抗灾难。只有在每一道工序中将机械锁固与电气连通的物理边界精准区分并严格把控,才能构筑起真正经得起颠簸考验的车载射频链路,这也正是德索在长期汽车射频互连工程实践中所坚守的严谨工艺底线。
-
请高手指点两个微动开关控制一个电机的接线方式2013-11-12 5696
-
TE Connectivity 三重锁扣式电源连接器2019-06-12 2550
-
***原厂VK1625 QFP100替代HT1625 只用三条线是主机控制器2020-11-03 2242
-
LOGO!使起重平台更加到位2009-06-18 841
-
电源设计到位需注意--固本问题2010-03-26 605
-
Molex FAKRA II SMB 连接器新品亮相2019-01-30 1532
-
天线到位功能可进行开发相控阵雷达2019-06-26 3425
-
内存插三条会不会影响双通道?2020-05-22 11987
-
小米宣布:智能门锁Pro的slogan是“前锁未见,一步到位”2020-11-02 4767
-
采用温度到位数系列的强健工业传感2021-05-27 685
-
无刷电机有几根线 24V直流无刷电机 三条线如何接线2023-03-08 79362
-
德索fakra连接器的知识概述和属性特点2023-04-06 5546
-
德索连接器厂家,压接fakra连接器使用注意事项2023-04-10 2065
-
FAKRA连接器与SMA连接器选型对比2026-07-14 386
全部0条评论
快来发表一下你的评论吧 !
