

 EtherNet/IP转CC-Link IEFB协议转换|塔讯TX161解决光伏封装产线数据孤岛
电子说
描述
1. 项目应用场景概况
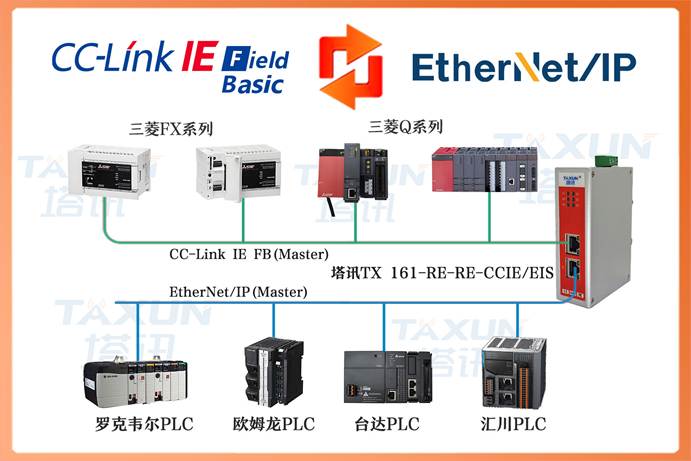
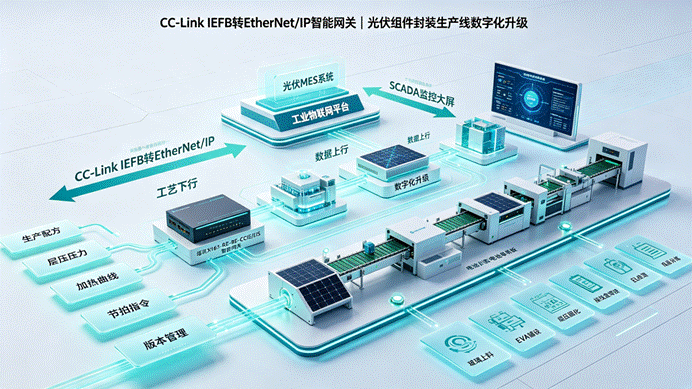
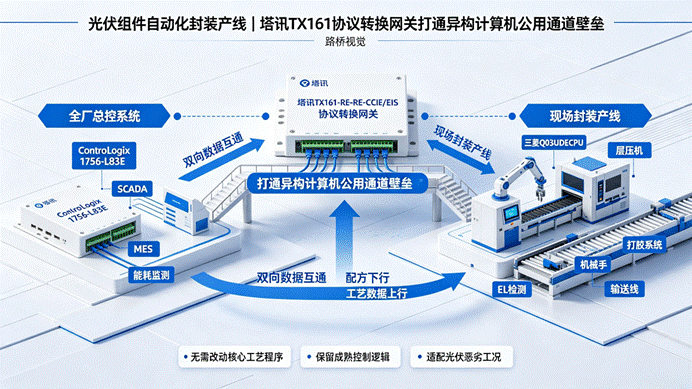
本项目落地浙江嘉兴光伏产业园单晶组件自动化封装生产线,光伏属于双碳政策核心扶持赛道,市场装机量连年高速增长,组件封装是决定光伏组件使用寿命、发电效率的核心工序,包含玻璃上料、电池串排版、EVA铺设、层压固化、边框打胶装配、接线盒焊接、EL缺陷检测、成品分拣入库全流程自动化作业。全厂总控系统选用罗克韦尔ControlLogix 1756-L83E大型机架式PLC作为全厂EtherNet/IP主站,对接工厂SCADA监控系统、光伏MES生产管理平台、能耗监测系统,负责多条封装产线的总调度、配方版本管理、设备故障集中告警、全厂能耗数据统计;每条封装产线的现场运动控制单元配置三菱Q03UDECPU(Q系列PLC),基于CC-Link IEFB总线组网,管控层压机伺服、移栽机械手、打胶系统、EL检测相机执行机构、各类安全传感器等现场设备。 项目改造前两套控制系统信息孤岛问题突出,层压温度、固化压力、胶量参数等核心工艺数据无法实时上传至总控平台,不同版型光伏组件切换生产时,中控配方无法一键下发至现场三菱控制系统,依靠人工现场调试参数,换型耗时久。项目选用塔讯TX161-RE-RE-CCIE/EIS智能网关作为异构总线互通载体,网关两端分别作为 ControlLogix侧EtherNet/IP从站、三菱Q系列侧CC-Link IEFB从站,依托网关协议转换技术完成双向指令与数据互通,同时依靠网关内置数据采集器采集层压工序关键工艺曲线数据,上传至工业物联网云端平台做大数据分析优化,依托网关工业级硬件防护能力适配封装车间高温、胶体挥发粉尘、变频设备电磁干扰的复杂工况,依托工业网关硬件的高稳定性保障光伏产线全年300天以上连续生产需求,夯实光伏工厂整体工业自动化与数字化底座。
2. 原有系统架构与项目痛点
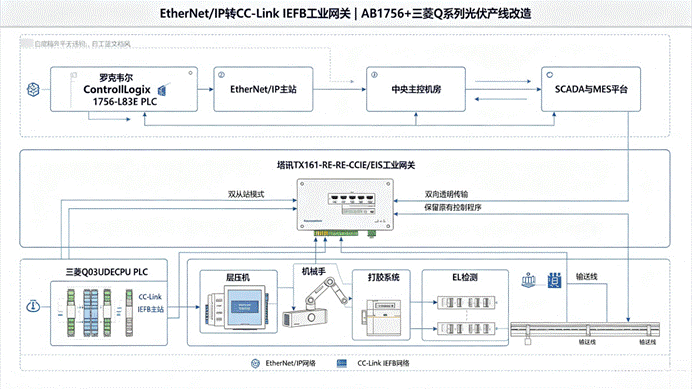
改造前ControlLogix总控网络与三菱CC-Link IEFB现场控制网络物理隔离,两套系统独立运行多年,随着企业新增两条大功率层压封装线,原有通讯模式的短板全面暴露,形成五大生产管控痛点。
第一,光伏组件多版型柔性生产切换效率低下。企业常规量产182mm、210mm两种主流版型组件,不同版型对应的层压压力、加热曲线、机械手运动轨迹参数存在差异,中控系统存储所有标准化配方库,但无法通过总线下发至三菱现场PLC,每次换产需要工程师前往现场控制柜手动修改寄存器参数,单次换产调试耗时20~30分钟,单日多次换产情况下,有效生产时长被大量占用,封装产线有效稼动率偏低。
第二,层压工艺数据孤立存储,无法做工艺优化迭代。层压工序是组件核心质控点,EVA胶膜的熔融压力、恒温固化时长直接决定组件脱层、气泡不良率,三菱PLC本地仅临时寄存实时数据,无统一数据采集器完成批量上传存储,工艺工程师只能定期拷贝PLC内存数据,数据滞后且缺失大量瞬时峰值数据,无法精准分析气泡不良与层压参数的对应关系,组件气泡不良率长期维持在0.55%左右。
第三,两套总线协议无法直接对接,整体改造替换成本极高。ControlLogix大型PLC加装三菱CC-Link通讯背板模块整套采购成本超4万元,同时需要重构全厂总控程序架构,整条封装产线停机改造时间至少96小时,光伏行业订单交付周期紧张,长时间停机将直接造成订单违约风险,企业无法接受大范围程序改版的改造方案。
第四,车间层压机大功率加热管、伺服驱动器密集排布,空间电磁环境复杂,简易通讯转换器频繁出现数据失真。前期试用通用协议转换模块,在层压机升温启停瞬间总线数据包丢失频发,日均通讯异常导致产线急停1~3次,单次停机重启耗时10分钟以上,月度产能损失折合产值超10万元。
第五,全厂工业物联网平台数据断层,无法实现全厂设备统一运维管理。总控ControlLogix只能采集自身网络设备数据,现场三菱管控的机械手、层压机等核心设备运行状态、故障代码无法汇总至物联网运维大屏,设备预防性维护无法落地,设备故障均为被动抢修,维修备件库存管理缺乏数据支撑,设备非计划停机频次居高不下。两套总线协议的壁垒,制约了光伏工厂智能化运维、数字化质控体系的搭建进程。
3. 整体解决方案
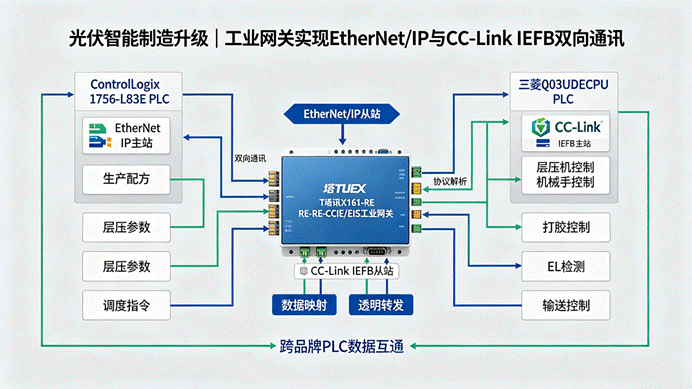
结合大型罗克韦尔ControlLogix总控+三菱Q系列现场分控的两级架构,设计塔讯TX161双从站式协议转换组网方案,网关作为中间透明传输节点,不占用两台主站PLC的主站通讯资源,仅以从站身份挂载至两条总线网络,实现双向数据无感知交互,兼顾大型控制系统的通讯大容量、高实时性需求。
(1)项目硬件配置清单
| 硬件名称 | 规格型号 | 数量 | 部署点位 |
|---|---|---|---|
| 全厂EtherNet/IP主站PLC | 罗克韦尔ControlLogix 1756-L83E | 1台 | 中央主控机房控制柜 |
| 现场CC-Link IEFB主站PLC | 三菱Q03UDECPU+QJ71GF11-T2通讯模块 | 2套(两条封装产线) | 产线就地控制柜 |
| 协议转换智能网关 | 塔讯TX161-RE-RE-CCIE/EIS | 2台(每条产线独立配置) | 产线控制柜DIN导轨安装 |
| 工业网管交换机 | 赫斯曼RS20工业交换机 | 2台 | 主控机房、产线控制柜各一台 |
| 配套辅材 | 24V工业电源、屏蔽工业网线、总线终端电阻、阻燃线槽 | 批量 | 柜体布线施工 |
(2)系统组网架构
ControlLogix机架以太网模块接入机房核心交换机,网线对接TX161网关的EtherNet/IP接口,网关被ControlLogix识别为标准I/O Adapter从站,分配固定IP与输入输出映像区;三菱Q系列CC-Link IEFB通讯模块接入产线本地交换机,交换机连接网关CCIE接口,网关占用CC-Link IEFB总线1个逻辑站号,作为远程从站被三菱主站轮询读写。两条总线网络物理隔离,网关内部完成EtherNet/IP报文解析、数据提取、CC-Link IEFB报文封装转发,反向上行数据执行逆向解析流程,物理网络不会互相干扰,杜绝网络风暴跨链路扩散风险。
(3)网关数据映射方案
依托塔讯配置软件划分双向数据区域:下行链路(总控→现场三菱PLC)分配输出字节300Byte,传输组件配方参数、产线总启停指令、急停联锁信号、节拍同步指令;上行链路(三菱→总控ControlLogix)分配输入字节260Byte,上传层压实时压力、腔体温度曲线、机械手位置坐标、设备故障代码、EL检测良品 / 不良品信号、组件计数数据。网关内置数据采集器支持毫秒级数据采样,缓存本地1个月历史数据,网络波动断连时不会丢失工艺数据,恢复通讯后自动批量补传至SCADA与工业物联网平台。整套方案仅在原有PLC程序中增加简易通讯读写子程序,原有运动控制、层压温控核心程序完全保留,改造风险极低,整套网关硬件投入仅为原装通讯模块方案的20%左右,经济性优势显著。
4. 项目详细实施过程
本次改造利用企业月度全厂计划性检修窗口施工,整体总停机时长控制在10小时,整体施工分为硬件布设接线、网关参数固化配置、两端 PLC通讯子程序开发、单链路通讯校验、两条封装产线满载联调五大流程分步落地。
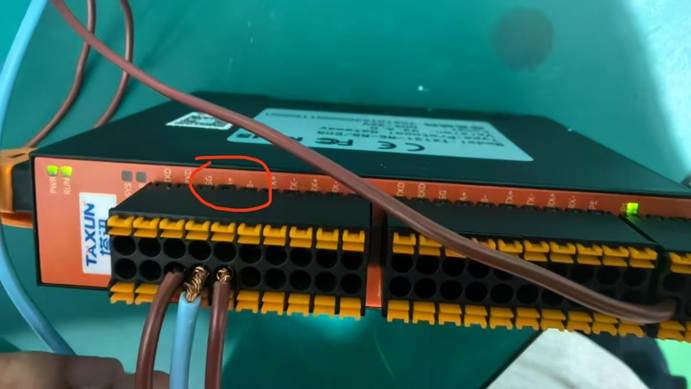
第一步:硬件安装与屏蔽布线施工(2.5h)。将两台TX161网关卡扣固定在产线控制柜DIN导轨,接入稳压24VDC供电回路,区分EIP、CCIE两组屏蔽网线,分别接入对应工业交换机端口,动力电缆与通讯网线分槽敷设,层压机大功率动力线缆单独走线,降低电磁耦合干扰;完成线路通断、对地绝缘测试,总线两端规范接入匹配终端电阻,保障总线阻抗匹配,抑制信号反射失真。
第二步:塔讯智能网关参数配置固化(2.5h)。调试电脑有线直连网关调试网口,打开塔讯专用配置软件,匹配ControlLogix所在 EtherNet/IP网段地址,设置网关Adapter从站属性,定义输入输出字节长度;切换CC-Link IEFB配置界面,匹配三菱总线网段,设置网关站号1,开启链路心跳包检测、离线声光告警功能;按照预设映射表格完成双向寄存器一一绑定,将配置文件下载写入网关闪存固化,断电不会丢失配置参数。
第三步:罗克韦尔、三菱两端PLC通讯程序编写(2h)。主控机房使用Studio5000编辑ControlLogix程序,新增EtherNet/IP从站通讯任务,读取网关上传的现场工艺数据写入全局数据库标签,下发配方、控制指令至网关输出映像区;产线控制柜使用GX Works3编写三菱Q系列通讯子程序,周期性读取网关转发的总控指令,同步上传层压工艺参数、设备状态至网关映射寄存器,通讯子程序采用后台周期扫描,不影响原有层压温控、机械手运动控制主程序运行。
第四步:点对点双向通讯精准调试(1.5h)。分步验证下行通讯:中控系统下发210版型层压配方参数,实时观测三菱PLC寄存器数值同步更新;模拟机械手过载故障,三菱上传故障编码,ControlLogix 上位SCADA界面实时弹出故障告警窗口;长时间连续收发大数据量工艺曲线数据,实测通讯平均延时8~12ms,无报文丢失、数值跳变问题。
第五步:两条封装产线满载72小时拷机联调(1.5h)。恢复封装产线满负荷生产节拍,全天候监测网关运行状态灯、通讯报文日志,物联网平台校验层压工艺曲线数据完整性,微调网关数据刷新周期参数,全部通讯、采集指标达标后,网关正式投入常态化不间断运行。
5. 实施前后效果量化对比
| 评估维度 | 改造前现状 | 部署TX161网关改造后 | 直接量化收益 |
|---|---|---|---|
| 组件版型换产耗时 | 单次20~30min,日均换产2~3次 | 中控一键下发配方,换产耗时<2min | 换产效率提升92%,每日增加有效生产工时约1h |
| 总线通讯故障频次 | 月均12~18次通讯闪断停机 | 全年零通讯类故障停机 | 每月减少停机损失产值10万元以上 |
| 组件气泡不良率 | 0.55% | 优化至0.23% | 每月减少不良组件报废成本3.1万元 |
| 工艺数据管理 | 人工定期拷贝,数据缺失严重 | 网关数据采集器自动连续归档,云端永久存储 | 精准支撑工艺迭代优化,缩短新品验证周期 |
| 整体改造成本 + 停机损失 | 模块费用4万元+停机96h产值损失 | 网关总投入0.85万元+停机10h | 综合改造成本降低78%,停产损失大幅压缩 |
| 设备运维模式 | 被动抢修,故障响应慢 | 物联网平台集中监控预警,预防性维护落地 | 设备非计划停机频次下降65%,维保人工成本降低22% |
依托协议转换网关打通跨总线数据链路后,光伏封装车间数字化管控能力全面升级,工业物联网平台基于海量层压工艺数据完成加热曲线AI优化,组件封装良品率整体提升0.47个百分点,整套网关设备投资回收期仅3.8个月,为光伏企业多条产线的分步数字化改造提供标准化落地范式。
6. 项目总结
本光伏封装产线改造项目依托塔讯TX161-RE-RE-CCIE/EIS工业网关、智能网关双从站的通讯架构优势,以低成本、短时停机的方式打通罗克韦尔大型ControlLogix EtherNet/IP总线与三菱Q系列CC-Link IEFB总线的数据壁垒,在完全保留原有成熟层压温控、机械手运动控制程序的基础上,实现全厂总控系统与现场产线控制系统的双向数据互通。网关集成的数据采集器功能补齐了光伏工艺数据全链路采集、存储、分析的短板,完善了光伏工厂工业自动化控制体系与工业物联网运维体系。 对比传统硬件模块替换、大规模程序重构方案,本网关方案适配光伏车间高温、粉尘、强电磁的恶劣工况,部署灵活、兼容性广、后期运维简单,适配光伏行业大批量、连续化生产的核心需求。本次落地方案具备极强的复用性,可推广至硅片切割、电池片烧结、组件测试全光伏产业链各环节,助力光伏制造企业快速完成智能化工厂升级建设。
审核编辑 黄宇
-
EtherNet/IP转CC-Link IEFB智能网关方案,基恩士KV7500对接三菱FX5U仓储改造2026-08-05 1461
-
EtherNet/IP转CC-Link IEFB协议转换|塔讯TX161解决锂电PACK产线数据孤岛2026-08-03 1572
-
大家都在追的“通信神器”:耐达讯自动化Ethernet/IP转CC-Link网关来了!2026-01-23 2201
-
协议转换新标杆!耐达讯自动化Ethernet IP转CC-Link方案,让编码器'说话'更高效"2025-12-03 1524
-
EtherNet/IP从站转CC-Link IEFB从站协议转换网关,建议点赞收藏2025-11-18 826
-
EtherNet/IP转CC-Link IEFB主站协议网关2024-09-07 1391
-
CC-Link IEFB转EtherNet/IP主站网关(CC-Link IEFB转EtherNet/IP)2024-09-04 1417
-
CC-Link IEFB转EtherNet/IP协议转换网关2024-09-02 1268
-
EtherNet/IP转CC-link IEFB协议网关模块的配置及应用详解2024-08-02 1748
-
EtherNet/IP转CC-link IEFB协议网关配置案例2024-08-01 1368
-
EtherNet IP转CC-Link IEFB协议网关功能与配置详解2024-07-25 1697
-
EtherNet IP转CC-Link IEFB协议转化网关经典通讯案例2024-07-24 1400
-
Ethernet/IP转CC-Link IEFB协议网关2024-02-28 2244
全部0条评论
快来发表一下你的评论吧 !
